Pierwszym etapem nie powinno być automatyczne przejście do projektowania formy czy wyboru wtryskarki. Najpierw trzeba zrozumieć, do czego właściwie ma służyć gotowy element. Dwa produkty o niemal identycznym wyglądzie mogą wymagać zupełnie innych materiałów i parametrów produkcji, jeśli jeden będzie pracował wewnątrz urządzenia, a drugi na zewnątrz, w kontakcie z wilgocią, zmienną temperaturą lub środkami chemicznymi.
W rozmowie z klientem warto ustalić przewidywane obciążenia mechaniczne, warunki środowiskowe, oczekiwaną trwałość, sposób montażu oraz znaczenie wyglądu. Istotna jest również częstotliwość użytkowania. Zatrzask zamykany jeden raz podczas montażu projektuje się inaczej niż element otwierany kilkadziesiąt razy dziennie.
Im więcej takich informacji zostanie zebranych na początku, tym mniejsze ryzyko, że poprawnie wykonana część okaże się niewłaściwa w rzeczywistym zastosowaniu.
Dokumentacja klienta powinna zostać zweryfikowana przed rozpoczęciem przygotowania technologii
Podstawą projektu może być model 3D, rysunek techniczny, istniejący produkt, prototyp albo zestaw wymagań opisowych. Niezależnie od formy przekazanej dokumentacji warto sprawdzić, czy zawiera ona informacje niezbędne do rozpoczęcia dalszych prac.
Szczególną uwagę należy zwrócić na wymiary krytyczne, tolerancje, wymagania dotyczące powierzchni oraz miejsca współpracujące z innymi komponentami. Jeżeli część ma zostać zamontowana w istniejącym urządzeniu, niewielkie różnice w położeniu otworów, zatrzasków lub prowadnic mogą zdecydować o możliwości montażu.
Niejasności najlepiej wyjaśniać przed wykonaniem narzędzia. Korekta modelu cyfrowego jest zazwyczaj znacznie łatwiejsza niż późniejsza modyfikacja gotowej formy wtryskowej.
Projekt detalu trzeba ocenić pod kątem możliwości wykonania metodą wtrysku
Model zaprojektowany wyłącznie z punktu widzenia funkcji nie zawsze jest gotowy do produkcji. Technologia wtrysku stawia własne wymagania dotyczące geometrii części. Trzeba uwzględnić między innymi grubość ścian, kąty ułatwiające wyjmowanie produktu, żebra, podcięcia oraz sposób podziału formy.
Szczególnie istotne jest unikanie niepotrzebnych skupisk materiału. Bardzo grube fragmenty mogą chłodzić się znacznie dłużej niż pozostałe obszary i sprzyjać powstawaniu zapadnięć lub innych problemów jakościowych.
W wielu przypadkach zamiast zwiększać grubość całej konstrukcji lepiej zastosować odpowiednio rozmieszczone żebra. Pozwala to poprawić sztywność przy mniejszym zużyciu tworzywa i bardziej przewidywalnym chłodzeniu.
Dobór tworzywa powinien wynikać z funkcji produktu, a nie wyłącznie z ceny granulatu
Wybór materiału ma bezpośredni wpływ na trwałość, wygląd i sposób produkcji elementu. W zależności od projektu potrzebna może być wysoka sztywność, elastyczność, odporność na uderzenia, niewielkie tarcie, odporność chemiczna lub stabilność w podwyższonej temperaturze.
Znaczenie mają również wymagania estetyczne. Nie wszystkie polimery zapewniają taki sam połysk, możliwość uzyskania określonej faktury czy zachowanie koloru.
Przy analizie należy uwzględnić także technologię przetwarzania. Materiał o bardzo dobrych właściwościach użytkowych może wymagać dokładnego suszenia, wyższej temperatury procesu albo określonej konstrukcji formy.
Najtańszy kilogram granulatu nie musi prowadzić do najtańszego gotowego produktu. Koszt należy rozpatrywać razem z czasem cyklu, poziomem odrzutów, masą części oraz wymaganiami dotyczącymi przygotowania surowca.
Tolerancje wymiarowe powinny być ustalane tam, gdzie rzeczywiście mają znaczenie dla działania produktu
Częstym problemem w projektach wykonywanych na indywidualne zamówienie jest nadawanie bardzo ciasnych tolerancji praktycznie wszystkim wymiarom. Takie podejście może niepotrzebnie zwiększać wymagania wobec formy, procesu i późniejszej kontroli.
Znacznie rozsądniejsze jest wskazanie wymiarów rzeczywiście krytycznych. Jeśli dwa elementy muszą się zatrzaskiwać, pasować do siebie albo współpracować z innym mechanizmem, właśnie te miejsca wymagają szczególnej uwagi.
Pozostałe powierzchnie mogą często posiadać większą tolerancję bez wpływu na funkcję produktu. Pozwala to uprościć produkcję i zmniejszyć ryzyko odrzucania pełnowartościowych części z powodu parametrów, które w praktyce nie mają znaczenia użytkowego.
Wygląd powierzchni i kolor warto określić równie dokładnie jak parametry techniczne
W przypadku produktu widocznego dla użytkownika określenie „ładna powierzchnia” jest zdecydowanie zbyt ogólne. Już na początku projektu należy ustalić, czy część ma być błyszcząca, matowa, fakturowana czy posiadać inny określony charakter.
Struktura powierzchni może wynikać z odpowiedniego przygotowania gniazda formującego. Trzeba jednak pamiętać, że wpływa ona nie tylko na wygląd. Mocniejsze faktury mogą wymagać odpowiednich kątów umożliwiających bezpieczne wyjęcie części z formy.
Podobnie należy podejść do koloru. Jeśli ma on istotne znaczenie, warto ustalić wzorzec i sposób późniejszej kontroli. Określenia takie jak „ciemnoszary” czy „jasnoniebieski” pozostawiają zbyt duże pole do interpretacji.
Konstrukcja formy wtryskowej musi uwzględniać geometrię produktu oraz planowaną skalę produkcji
Po zatwierdzeniu konstrukcji detalu można przejść do szczegółowego przygotowania narzędzia. Forma jest jednym z najważniejszych elementów całego projektu, ponieważ to ona nadaje wyprasce geometrię.
Trzeba określić między innymi sposób podziału, miejsce doprowadzenia tworzywa, konstrukcję wypychania, chłodzenie oraz ewentualne mechanizmy potrzebne do wykonania podcięć.
Duże znaczenie ma planowany wolumen. Forma przygotowana do wykonania stosunkowo krótkiej partii może być projektowana inaczej niż narzędzie przeznaczone do wieloletniej, intensywnej eksploatacji. Przy bardzo dużej produkcji uzasadnione może być zastosowanie większej liczby gniazd, dzięki czemu jeden cykl dostarcza kilka gotowych elementów.
Miejsce doprowadzenia tworzywa wpływa na wypełnienie części oraz wygląd gotowej powierzchni
Punkt, przez który stopione tworzywo trafia do gniazda, nie powinien być wybierany przypadkowo. Jego położenie wpływa na kierunek przepływu materiału, sposób wypełnienia oraz miejsce pozostawienia śladu technologicznego.
W przypadku obudowy czy elementu dekoracyjnego warto dążyć do umieszczenia śladu w miejscu mniej widocznym. Jednocześnie trzeba zachować właściwe warunki napełniania formy.
Przy skomplikowanych geometriach analiza przepływu może pomóc przewidzieć potencjalne problemy jeszcze przed wykonaniem narzędzia. Pozwala to ocenić między innymi sposób przemieszczania się frontu tworzywa i miejsca, które mogą wymagać szczególnego odpowietrzenia.
Układ chłodzenia formy powinien być projektowany z myślą o jakości oraz czasie pojedynczego cyklu
Znaczna część czasu cyklu wtryskowego może być związana z chłodzeniem. Forma powinna odebrać od tworzywa wystarczającą ilość ciepła, aby detal można było bezpiecznie wyjąć bez nadmiernego ryzyka deformacji.
Nierównomierne chłodzenie może powodować różnice skurczu i prowadzić do problemów wymiarowych. Z kolei niepotrzebnie długi czas chłodzenia obniża wydajność całego stanowiska.
Dlatego projekt kanałów chłodzących ma znaczenie zarówno jakościowe, jak i ekonomiczne. Przy dużych wolumenach nawet niewielkie skrócenie stabilnego cyklu może mieć zauważalny wpływ na całkowity czas potrzebny do wykonania zamówienia.
Wtryskarka powinna zostać dobrana nie tylko do masy elementu, ale również do parametrów formy
Po przygotowaniu narzędzia trzeba dobrać maszynę, na której produkcja będzie mogła przebiegać bezpiecznie i powtarzalnie. Sama informacja o masie pojedynczego detalu jest niewystarczająca.
Znaczenie mają między innymi:
- wymagana objętość wtrysku,
- siła zwarcia,
- wymiary formy,
- rozstaw kolumn,
- wymagane ciśnienie,
- charakterystyka przetwarzanego tworzywa,
- sposób odbioru gotowych elementów,
- wyposażenie dodatkowe potrzebne podczas procesu.
Dopiero uwzględnienie wszystkich tych parametrów pozwala ocenić, czy konkretna wtryskarka będzie odpowiednia dla projektu.
Pierwsze próby na formie powinny służyć poznaniu zachowania rzeczywistego produktu
Nawet bardzo dokładne przygotowanie projektu nie eliminuje potrzeby wykonania prób. Pierwsze uruchomienie narzędzia pozwala zobaczyć rzeczywisty detal oraz ocenić jego zachowanie po schłodzeniu.
Sprawdza się wtedy kompletność wypełnienia, powierzchnię, wymiary, sposób wypychania i ewentualne deformacje. Można również ocenić, czy ślady technologiczne znajdują się w akceptowalnych miejscach.
Próba nie powinna być traktowana jako formalność. To moment, w którym założenia projektowe spotykają się z rzeczywistym procesem. Jeżeli pojawią się problemy, trzeba ustalić, czy można je usunąć zmianą parametrów, czy konieczna jest korekta narzędzia lub produktu.
Próbki przedprodukcyjne pozwalają klientowi zatwierdzić efekt przed uruchomieniem pełnej serii
Po ustabilizowaniu procesu warto przygotować próbki reprezentujące jakość, która ma być później utrzymywana w produkcji. Klient może ocenić ich wymiary, funkcję, kolor, powierzchnię oraz dopasowanie do innych komponentów.
Zatwierdzony egzemplarz może później pełnić rolę wzorca odniesienia, szczególnie w przypadku cech wizualnych trudnych do jednoznacznego opisania samymi liczbami.
Takie podejście chroni obie strony. Producent otrzymuje jasną informację, jaki efekt został zaakceptowany, a klient może sprawdzić produkt przed wykonaniem większej liczby sztuk.
Dokumentacja jakościowa powinna dokładnie określać, co będzie kontrolowane podczas seryjnej produkcji
Nie wszystkie parametry trzeba mierzyć na każdej wyprasce. Należy jednak wcześniej określić cechy, które mają kluczowe znaczenie dla funkcjonalności i jakości produktu.
Plan kontroli może obejmować wymiary krytyczne, masę, wygląd powierzchni, kolor, obecność określonych elementów geometrii oraz testy funkcjonalne.
W przypadku indywidualnych projektów warto ustalić także częstotliwość kontroli. Inaczej może wyglądać sprawdzanie pierwszych sztuk po uruchomieniu, a inaczej nadzór nad stabilnym procesem wykonującym tysiące identycznych części.
To właśnie na etapie przygotowania standardu jakościowego warto szerzej uporządkować wymagania materiałowe i technologiczne. Przy projektach związanych z przetwórstwem tworzyw pomocnym źródłem informacji branżowych może być również Chemos.pl, zwłaszcza gdy specyfikacja produktu wymaga spojrzenia jednocześnie na materiał i możliwości wykonawcze.
Automatyzacja powinna być dopasowana do produktu oraz rzeczywistej wielkości zamówienia
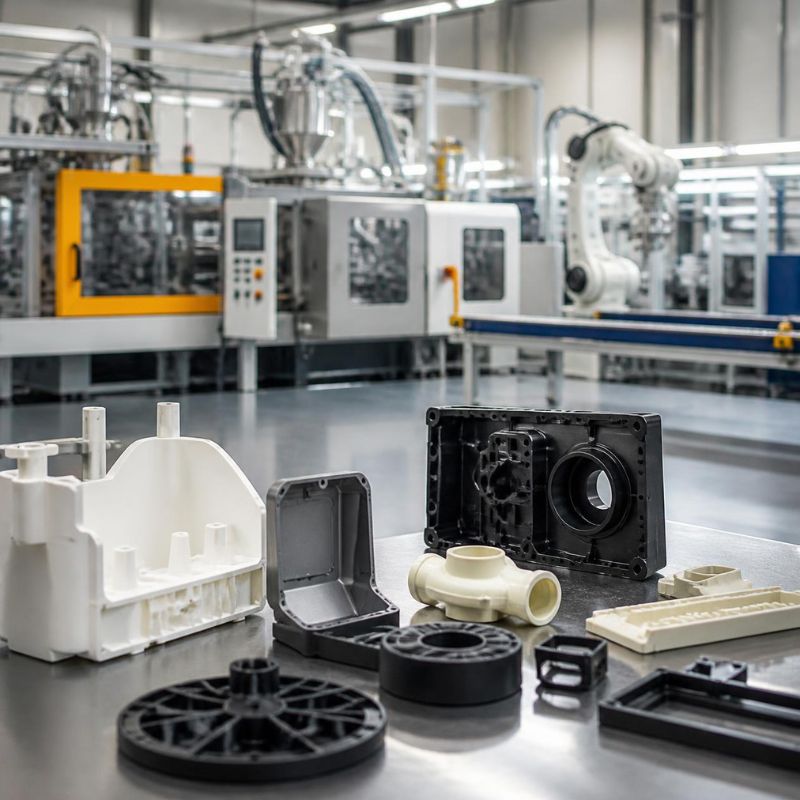
Po przygotowaniu stabilnego procesu można zdecydować, które czynności warto zautomatyzować. Robot może odbierać wypraski, oddzielać je od układu wlewowego, odkładać w określonej orientacji lub przekazywać do dalszych operacji.
Przy dużej serii automatyzacja może objąć również kontrolę wizyjną, montaż, liczenie, pakowanie i etykietowanie. Nie zawsze jednak rozbudowane stanowisko jest ekonomicznie uzasadnione.
Dla krótkich partii często korzystniejsze okazuje się elastyczne stanowisko wykorzystujące częściową automatyzację i pracę operatora. Dla produkcji liczonej w setkach tysięcy sztuk sytuacja może wyglądać zupełnie inaczej.
Sposób pakowania warto ustalić przed rozpoczęciem seryjnej produkcji, a nie dopiero przy pierwszej wysyłce
Opakowanie powinno chronić produkt w transporcie i jednocześnie odpowiadać wymaganiom logistycznym klienta. Niektóre części mogą być pakowane luzem, inne wymagają przekładek, tacek albo indywidualnych gniazd zabezpieczających powierzchnię.
Znaczenie ma również liczba sztuk w opakowaniu. Stała ilość ułatwia przyjęcie magazynowe i późniejsze wykorzystanie komponentów na linii klienta.
Warto określić sposób etykietowania, wymagane dane, numerację partii oraz ewentualne kody stosowane przez odbiorcę. Dzięki temu gotowy produkt może po opuszczeniu stanowiska zostać od razu przygotowany do właściwego przepływu logistycznego.
Kalkulacja kosztu powinna obejmować cały proces, a nie tylko czas pracy wtryskarki
Cena indywidualnego elementu zależy od znacznie większej liczby czynników niż czas pojedynczego cyklu. Koszt tworzą materiał, przygotowanie formy, praca maszyny, kontrola, obsługa, energia, pakowanie i ewentualne dodatkowe operacje.
Przy analizie projektu warto uwzględnić również poziom wykorzystania materiału oraz możliwy odrzut. Jeśli produkt wymaga szczególnie restrykcyjnych kryteriów wizualnych, rzeczywisty koszt może być inny niż przy standardowym detalu technicznym.
| Obszar projektu | Pytanie, które warto zadać przed produkcją |
|---|---|
| Funkcja | W jakich warunkach będzie pracował element? |
| Materiał | Jakich właściwości wymaga produkt? |
| Geometria | Czy detal jest prawidłowo zaprojektowany do wtrysku? |
| Forma | Jaka trwałość i liczba gniazd będą potrzebne? |
| Jakość | Które cechy są krytyczne dla klienta? |
| Wolumen | Ile sztuk będzie produkowanych jednorazowo i rocznie? |
| Pakowanie | Jak produkt powinien trafić do odbiorcy? |
| Logistyka | Jak będzie identyfikowana każda partia? |
Takie spojrzenie pozwala porównywać rozwiązania na podstawie całkowitego kosztu realizacji, a nie jednego wybranego parametru.
Zmiany klienta powinny być kontrolowane również po rozpoczęciu produkcji seryjnej
Indywidualny produkt może rozwijać się w czasie. Klient zmienia sposób montażu, wprowadza nowy kolor, modyfikuje wymiar albo potrzebuje innego materiału. Nawet niewielka zmiana powinna zostać oceniona pod kątem jej wpływu na proces.
Przykładowo korekta grubości ścianki może zmienić sposób chłodzenia i skurcz. Zmiana tworzywa może wymagać innych temperatur oraz spowodować różnice wymiarowe. Nowa faktura powierzchni może wpłynąć na wyjmowanie części z formy.
Dlatego modyfikacje powinny być wprowadzane w sposób kontrolowany, z zachowaniem informacji o kolejnych wersjach dokumentacji. Pozwala to uniknąć sytuacji, w której produkcja i klient korzystają z różnych wariantów tego samego projektu.
Stabilna produkcja seryjna wymaga zapisania wiedzy zdobytej podczas uruchomienia projektu
Po zakończeniu prób wiele informacji istnieje początkowo głównie w doświadczeniu technologa i operatora. Jeśli nie zostaną zapisane, kolejne uruchomienie po kilku miesiącach może ponownie wymagać dochodzenia do tych samych ustawień.
Warto więc zachować recepturę materiałową, parametry maszyny, ustawienia urządzeń pomocniczych, wymagania dotyczące suszenia, sposób chłodzenia, kryteria kontroli i zatwierdzony wzorzec produktu.
Dzięki temu powrót do produkcji jest znacznie łatwiejszy. Dokumentacja stanowi punkt startowy, a technolog może skoncentrować się na potwierdzeniu stabilności zamiast od początku odtwarzać historię procesu.
Indywidualny projekt najlepiej prowadzić jako jeden proces od wymagań klienta do gotowej partii
Produkcja elementu na zamówienie nie jest pojedynczą operacją wykonywaną na wtryskarce. To ciąg decyzji, w którym każdy etap wpływa na kolejny. Wymagania klienta determinują konstrukcję, konstrukcja wpływa na formę, materiał określa część warunków procesu, a wolumen decyduje o opłacalnym poziomie automatyzacji.
Dobrze przygotowany projekt powinien przejść uporządkowaną drogę:
- zebranie wymagań funkcjonalnych,
- analiza dokumentacji,
- ocena technologiczności detalu,
- wybór tworzywa,
- ustalenie wyglądu i tolerancji,
- przygotowanie formy,
- dobór maszyny,
- wykonanie prób,
- kontrola i zatwierdzenie próbek,
- przygotowanie standardu produkcyjnego,
- ustalenie pakowania oraz identyfikacji,
- uruchomienie serii.
Takie podejście ogranicza improwizację na późniejszych etapach. Najwięcej kosztownych problemów pojawia się bowiem wtedy, gdy ważne decyzje odkładane są do momentu, w którym forma jest już gotowa, materiał zamówiony, a termin rozpoczęcia produkcji nie pozostawia miejsca na spokojne wprowadzenie zmian.
FAQ – najczęstsze pytania o przygotowanie produkcji elementu z tworzywa na zamówienie
Czy klient musi posiadać gotowy model 3D elementu?
Nie zawsze. Punktem wyjścia może być również rysunek, prototyp, istniejący detal albo zestaw wymagań, jednak przed przygotowaniem formy potrzebna jest jednoznaczna dokumentacja produkcyjna.
Kiedy należy wybrać tworzywo do nowego produktu?
Materiał najlepiej dobierać na wczesnym etapie projektu, ponieważ jego właściwości wpływają na konstrukcję części, skurcz, formę oraz parametry późniejszego procesu.
Czy próbki powinny zostać zatwierdzone przed produkcją seryjną?
Takie rozwiązanie jest bardzo korzystne. Pozwala zweryfikować rzeczywisty produkt i ustalić wzorzec jakości przed wykonaniem większej partii.
Czy każda zmiana konstrukcyjna wymaga modyfikacji formy?
Nie zawsze, ale każda powinna zostać przeanalizowana. Niektóre zmiany można wprowadzić stosunkowo łatwo, natomiast inne wymagają ingerencji w gniazdo lub wykonania nowych elementów narzędzia.
Od czego zależy koszt produkcji indywidualnego elementu z tworzywa?
Wpływają na niego między innymi koszt formy, materiał, masa detalu, czas cyklu, wielkość serii, wymagania jakościowe, poziom automatyzacji oraz sposób pakowania i dodatkowej obróbki.